
Feinfilter als ByPass Filter - die wichtigsten Fakten
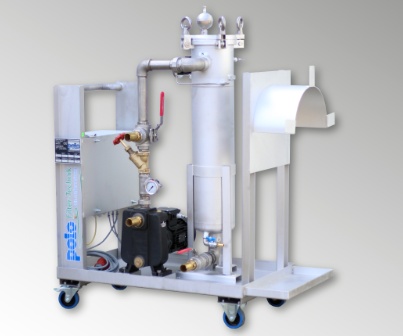
Bei der Zerspanung entstehen neben den sichtbaren Spänen auch sehr feine metallische Partikel. Diese können im Kühlschmierstoff suspendiert bleiben und mit dem Medium wieder in den Bearbeitungsprozess gelangen. Dort können sie als abrasive Partikel zum Werkzeugverschleiß beitragen und die Oberflächenqualität beeinträchtigen.
Eine gute Bandfilteranlage bedeutet nicht automatisch, dass sämtliche für den Bearbeitungsprozess relevanten Feinpartikel abgeschieden werden.
Welche Alternativen gibt es?
Eine Lösung ist der Einsatz einer Bypass-Feinfiltration, zum Beispiel unter Verwendung von Beutelfiltern. Sie ermöglicht die Reduktion von Feinstpartikeln, ohne die Bandfilteranlage grundsätzlich umzubauen.
Wann sollte über eine zusätzliche Feinfiltration nachgedacht werden?
Wenn an der Maschine folgende Probleme auftreten:
· Schwankende Oberflächenqualität trotz stabiler Bearbeitungsparameter
· Erhöhter Werkzeugverschleiß
· Wiederkehrende Probleme bei der Feinbearbeitung
· Hohe Anforderungen an die Sauberkeit des KSS bei der Hochdruckbearbeitung
Dabei handelt es sich zunächst um Ansatzpunkte für eine technische Untersuchung, nicht um einen Beweis dafür, dass die vorhandene Filtration die Ursache ist. Auch Werkzeuggeometrie, Schnittparameter, KSS-Konzentration (FluidWorker!), Material und Maschinenzustand können das Ergebnis beeinflussen.
Was ist bei Hochdruckbearbeitung besonders zu beachten?
Hier sind 2 Aspekte relevant:
1) Partikel können sich abhängig von ihrer Größe, Form und Konzentration in engen Strömungsquerschnitten ablagern oder zu Funktionsproblemen beitragen.
2) Bei Hochdrucksystemen muss die Filtration auf die Anforderungen der Pumpe, der Ventile, der Düsen und der Werkzeugkanäle abgestimmt sein.
Praktische Erfahrung zeigt, dass ein Filterfeinheit um die 5 µm gute Ergebnisse bringen kann. Voraussetzung ist, dass die gewählte Filterstufe die geforderten Partikel tatsächlich abscheidet und der Volumenstrom für die Anwendung ausreicht.
Warum kann der Einsatz von Beutelfiltern als Feinfilter sinnvoll sein?
Ein wesentlicher Vorteil von Beutelfiltern ist die Möglichkeit, Filtermedien unterschiedlicher Feinheit einzusetzen. Mit geeigneten Filterbeuteln lässt sich eine zusätzliche Filtrationsstufe vergleichsweise modular aufbauen und an die tatsächlich benötigte Abscheideleistung anpassen.
Wo liegen die Grenzen von Beutelfiltern?
1) Zusetzen des Filterbeutels: Je feiner das Filtermedium und je höher die Schmutzbelastung, desto wichtiger werden die Schmutzaufnahmekapazität und die Standzeit des Filterbeutels.
2) Mit zunehmender Beladung steigt in der Regel der Differenzdruck und der Volumenstrom sinkt.
3) Filterkosten und Reinigungsaufwand: Der wirtschaftliche Nutzen hängt auch davon ab, wie häufig die Filterbeutel gewechselt werden müssen. Nicht jede Verunreinigung lässt sich mit einem Beutelfilter entfernen: Beutelfilter sind für Feststoffe ausgelegt. Gelöste Stoffe, bestimmte Emulsionsbestandteile oder mikrobiologische Belastungen lassen sich damit nicht automatisch beseitigen. Außerdem muss das Filtermedium mit dem eingesetzten KSS verträglich sein.
4) Eine höhere Filterfeinheit ist nicht automatisch besser: Ein unnötig fein gewähltes Filtermedium kann die Standzeit reduzieren, den Druckverlust erhöhen und die Betriebskosten steigern. Deshalb sollte die Auswahl nicht nach dem Motto „so fein wie möglich“ erfolgen, sondern nach dem tatsächlichen Bedarf des Bearbeitungsprozesses.
Welche Daten sind zur Beurteilung wichtig?
Vor Beginn sollten folgende Daten aufgenommen werden:
- KSS-Art und Konzentration
- Tankvolumen
- Volumenstrom der bestehenden Bandfilteranlage
- Bisherige Filterfeinheit und verwendetes Filtervlies
- Bearbeitungsverfahren und Werkstoffe
- Druck und Volumenstrom der Hochdruckversorgung
- Aktuelle Partikelbelastung des KSS
- Bestehende Probleme mit Werkzeugverschleiß, Oberflächenqualität oder Ablagerungen
Besonders wichtig ist eine aussagekräftige Bestimmung der Partikelgrößenverteilung.
Eine bloße Sichtprüfung reicht nicht aus, um zu beurteilen, ob ein Filtersystem mit einer bestimmten Feinheit die relevanten Partikel abscheiden kann.
Mein Fazit als Techniker:
Wenn eine gute Bandfilteranlage vorhanden ist, die Anforderungen der Fein- oder Hochdruckbearbeitung aber nicht immer erfüllt, ist eine Bypass-Feinfiltration ein technisch plausibler Ansatz.
Die Argumentation lässt sich auf drei Punkte konzentrieren:
- Feine Feststoffpartikel können trotz Bandfiltration im Kühlschmierstoff verbleiben. Wissenschaftliche Untersuchungen beschreiben mögliche Auswirkungen auf Werkzeugverschleiß und Oberflächenqualität.
- Eine Bypass-Feinfiltration kann die Partikelbelastung zusätzlich reduzieren, ohne dass die vorhandene Bandfilteranlage grundsätzlich ersetzt werden muss.
- Der wirtschaftliche Nutzen muss durch einen Versuch nachgewiesen werden. Erst wenn sich die KSS-Reinheit verbessert und sich daraus ein messbarer Vorteil für die Bearbeitung ergibt, lässt sich die Investition belastbar begründen.
Versuche lassen sich besonders einfach mit mobilen Filtereinheiten durchführen. POLO Filtertechnik bietet dafür die Filtertypen MoFi-01 und MoFi-03 an. Die Anlagen können gemietet und mit unterschiedlichen Filterfeinheiten bestückt werden. Im Idealfall stellen bereits diese Geräte die Lösung dar – oder die Ergebnisse dienen als spezifische Grundlage für die Ausarbeitung eines individuellen Lösungskonzeptes.
Hilfe - meine Emulsion schäumt!
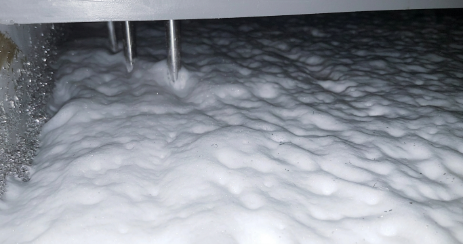
Schaum in der KSS-Anlage kann viele Ursachen haben. Oft ist das Filtersystem dabei nicht die eigentliche Ursache – aber genau dort wird das Problem häufig sichtbar.
Warum entsteht Schaum?
Schaum entsteht, wenn Luft in die Flüssigkeit eingetragen wird und die entstehenden Luftblasen durch oberflächenaktive Bestandteile des Kühlschmierstoffs stabilisiert werden.
Wassermischbare KSS enthalten unter anderem Emulgatoren und Tenside. Diese reduzieren die Oberflächenspannung und können dazu führen, dass Luftblasen langsamer zerplatzen – es kommt zur Schaumbildung.
Was kann man prüfen?
Tritt Schaumbildung auf, sollten zunächst einige „Hardware“-Punkte überprüft werden:
1. Stimmt die KSS-Konzentration?
Eine zu hohe Konzentration kann Schaumbildung begünstigen. Ein automatisches KSS-Management, beispielsweise mit dem FluidWorker von @Wallenius, kann helfen, die Konzentration konstant zu halten.
2. Stimmen die Flüssigkeitsstände?
Zu niedrige Füllstände in Reintank oder Hebestation können dazu führen, dass Pumpen Luft ansaugen. Eine automatische Füllstandsüberwachung kann hier Abhilfe schaffen.
3. Sind Pumpen und Saugleitungen dicht?
Undichtigkeiten auf der Saugseite können Luft in den KSS-Kreislauf eintragen – selbst wenn keine Flüssigkeit austritt.
4. Sind die Schwimmerschalter sauber und leichtgängig?
Verschmutzte Schwimmerschalter können zu falschen Schaltpunkten und damit zu falschen Flüssigkeitsständen führen.
5. Sind die Zuleitungen zum Filtersystem richtig dimensioniert?
Verengungen durch zu kleine Rohrleitungen oder Reduzierungen erhöhen die Strömungsgeschwindigkeit. Turbulenzen und Luftverwirbelungen können dadurch die Schaumbildung begünstigen.
6. Passt der Druck der Zuförderpumpe?
Bei der Beschickung eines Filtersystems ist in vielen Fällen kein hoher Druck erforderlich. Die Pumpe muss hauptsächlich die notwendige Förderhöhe überwinden. Ein unnötig hoher Förderdruck bedeutet zusätzlichen Energieeintrag und kann die Schaumbildung begünstigen.
7. Ist das eingesetzte Filtervlies geeignet?
Auch das Filterhilfsmittel kann Einfluss auf die Schaumbildung haben. Für bestimmte Anwendungen stehen spezielle Filtervliese mit geringer Neigung zur Schaumbildung zur Verfügung, beispielsweise die Vliestype 810 (?) von @POLO Filtertechnik.
Und was ist mit dem KSS selbst?
Nicht jede Ursache liegt in der Anlagentechnik.
Auch folgende Punkte sollten betrachtet werden:
· Starke oder häufige Temperaturschwankungen. Diese können das System destabilisieren und Schaumbildung begünstigen.
· Bakterielle oder fungale Belastung des KSS kann zu Alterung und chemisch verändertem Kühlschmierstoff führen. (pH-Wert kontrollieren, zu niedrige pH-Werte sollten weiterführend untersucht werden)
· veränderter pH-Wert (zu niedrige pH-Werte sollten weiterführend untersucht werden)
· Zu weiches oder vollentsalztes Wasser. Die DGUV sieht Werte von weniger als 8-10°dH als kritischen Bereich. Im Wasser vorhandene Calcium- und Magnesiumionen können die Schaumbildung teilweise unterdrücken. Fehlen diese Ionen, bleibt der Schaum leichter stabil.
Gerade bei der Wasserqualität ist Vorsicht mit pauschalen Aussagen geboten: Wie stark die Wasserhärte die Schaumbildung beeinflusst, hängt wesentlich vom eingesetzten KSS-Produkt ab.
An dieser Stelle ist daher das Gespräch mit dem Lieferanten des KSS-Konzentrates dringend empfohlen!
Trotzdem gilt:
Bevor einfach ein Entschäumer eingesetzt wird, sollte die Ursache gefunden werden.
Denn wenn beispielsweise eine Pumpe Luft zieht, Füllstand und Konzentration nicht stimmen oder der Zulauf zum Filter ungünstig ausgeführt ist, beseitigt ein Entschäumer nicht die eigentliche Ursache.
Bei Fragen zur KSS-Filtration und zum Zusammenspiel von Filter, Pumpe und Kühlschmierstoff unterstützen wir Sie gerne.
Welchen Einfluss hat die Filtergeometrie auf das Filtrationsergebnis?
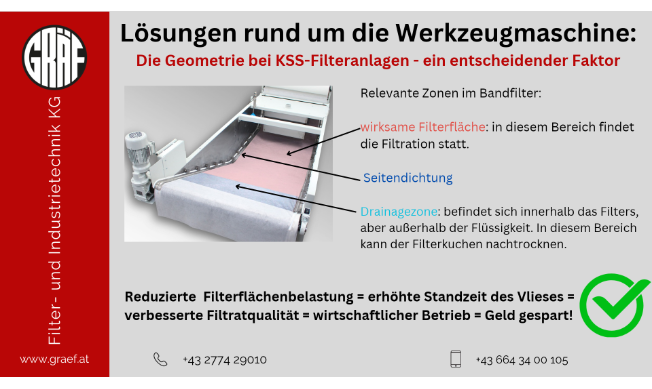
Kurz gesagt: einen erheblichen.
Bandfilter wirken auf den ersten Blick oft wie einfache Geräte. Doch die entscheidenden Unterschiede liegen häufig in der Konstruktion – und damit in der Geometrie des Filters.
Das Grundprinzip ist einfach: Eine verunreinigte Flüssigkeit strömt auf ein Filterhilfsmittel wie Filtervlies oder Endlosband. Die Feststoffe bleiben zurück, während die gereinigte Flüssigkeit den Filter passiert.
Dabei entsteht ein Filterkuchen. Und genau dieser wird zu einer wichtigen zusätzlichen Filterschicht. Ein gut aufgebauter Filterkuchen verbessert die Abscheideleistung häufig deutlich gegenüber einem neuen, noch unbeladenen Filtermedium.
Der Filtrationsprozess läuft so lange, bis weniger Flüssigkeit durch die Filterfläche abfließt als in den Filter einströmt. Der Flüssigkeitsspiegel steigt, der Bandtakt wird ausgelöst und frisches Filtermedium wird nachgezogen.
Hier beginnt die Geometrie des Filters, über das Ergebnis zu entscheiden.
1. Die Filterhöhe
Je höher der Flüssigkeitsspiegel im Filter ansteigen kann, desto größer ist der statische Druck auf das Filterhilfsmittel.
Das bringt mehrere Vorteile:
- Der Filtrationsprozess läuft länger, bevor ein Bandtakt erforderlich wird.
- Der Filterkuchen kann sich besser aufbauen.
- Die Filtrationsleistung verbessert sich.
- Der Verbrauch an Filtervlies kann sinken.
Hier haben Schrägbettfilter konstruktionsbedingt klare Vorteile gegenüber sehr flach bauenden Schwerkraftfiltern.
2. Die seitliche Abdichtung
Eine hohe Spiegelhöhe funktioniert nur, wenn das Filtersystem seitlich ausreichend dicht ist.
Eine gute Abdichtung verhindert, dass Flüssigkeit an der eigentlichen Filterfläche vorbeiströmt. Auch hier bietet die Konstruktion eines Schrägbettfilters Vorteile gegenüber offenen oder flachen Systemen.
3. Die Einlaufzone
Ein möglichst steiler Einlauf bringt das Filterhilfsmittel schnell in den Bereich mit dem höchsten statischen Druck.
Dadurch kann sich bereits zu Beginn der Filterfläche rasch ein stabiler Filterkuchen aufbauen – eine wichtige Voraussetzung für eine effiziente Filtration.
4. Die Drainagezone
Nach der eigentlichen Filtration befindet sich das Filtermedium noch innerhalb des Filters, aber bereits oberhalb des Flüssigkeitsspiegels.
In dieser Zone kann der Filterkuchen abtropfen. Die Geometrie ist hier entscheidend dafür, wie viel Flüssigkeit mit dem ausgetragenen Feststoff das System verlässt.
Je besser die Drainage, desto geringer der Flüssigkeitsaustrag.
5. Die Transportkette
Auch die Art, wie das Filtermedium transportiert wird, spielt eine wichtige Rolle.
Eine Transportkette kann das Filtervlies tragen und dadurch die mechanische Belastung deutlich reduzieren. Das bedeutet:
- geringere Anforderungen an die Nassreißfestigkeit des Filtervlieses,
- weniger Gefahr von Bandrissen,
- und ein einfacherer Wechsel des Filtervlieses – teilweise sogar während des laufenden Betriebs.
Fazit
Ein Bandfilter ist mehr als eine Filterfläche mit Antrieb.
Filterhöhe, Abdichtung, Einlauf- und Drainagezone sowie die Konstruktion des Bandtransports beeinflussen gemeinsam, wie effizient ein Filtersystem arbeitet.
Deshalb lohnt es sich, bei der Auswahl eines Bandfilters genauer hinzusehen. Denn die wesentlichen Unterschiede liegen oft nicht im Grundprinzip – sondern im Detail der Konstruktion.
Was sind 3D-Filtervliese - und welchen Nutzen haben Sie?

Oberflächenfiltration stößt irgendwann an ihre Grenzen
Bei vielen Bandfilteranlagen wird das Filtervlies hauptsächlich an der Oberfläche belastet. Die Folge: Der Filterkuchen bildet sich sehr schnell, der Differenzdruck steigt an und das Filtervlies muss häufig gewechselt werden.
Moderne 3D-Filtervliese verfolgen einen anderen Ansatz. Sie nutzen nicht nur die Oberfläche, sondern die gesamte Materialdicke zur Partikelabscheidung. Dieses Prinzip wird als Tiefenfiltration (Depth Filtration) bezeichnet und kann die Wirtschaftlichkeit einer Filtrationsanlage deutlich verbessern.
Was ist ein 3D-Filtervlies?
Der Begriff 3D-Filtervlies ist zwar nicht genormt, beschreibt jedoch Filtermedien mit einer dreidimensionalen Faserstruktur. Zwischen den Fasern entsteht ein offenes Porennetzwerk, das den Schmutz nicht nur an der Oberfläche, sondern über die gesamte Dicke des Materials verteilt.
Dadurch ergeben sich mehrere Vorteile:
- hohe Schmutzaufnahmekapazität
- längere Standzeiten
- geringerer Druckanstieg
- gleichmäßige Durchströmung
- reduzierte Gefahr einer frühzeitigen Oberflächenverblockung
Progressive Porenstruktur nutzt das gesamte Filtermedium
Hochwertige 3D-Filtervliese besitzen häufig einen sogenannten Porengrößen-Gradienten.
Dabei nimmt die Porengröße von der Anströmseite zur Reinseite kontinuierlich ab:
- grobe Partikel werden bereits am Eintritt zurückgehalten,
- mittlere Partikel lagern sich im Inneren des Vlieses ab,
- feinste Partikel werden erst in den tieferen Schichten abgeschieden.
Die Schmutzfracht verteilt sich dadurch über die gesamte Materialdicke. Das Filtermedium wird wesentlich gleichmäßiger ausgenutzt als bei einer reinen Oberflächenfiltration.
Besonders interessant für die Kühlschmierstofffiltration
Gerade bei der Filtration von Emulsionen und Schleifölen entstehen häufig sehr feine Metallpartikel. Diese können klassische Filtervliese bereits nach kurzer Zeit an der Oberfläche zusetzen.
3D-Filtervliese bieten hier deutliche Vorteile:
- längere Laufzeiten bis zum Vlieswechsel
- geringerer Filtervliesverbrauch
- stabilerer Differenzdruck
- bessere Rückhaltung feiner Schleifpartikel
- geringere Betriebskosten
Vor allem Schleifprozesse profitieren von der höheren Schmutzaufnahmekapazität einer echten Tiefenfiltration.
Wissenschaftlich bestätigt
Dass Partikel tatsächlich über die gesamte Materialtiefe abgeschieden werden, wurde auch wissenschaftlich untersucht.
Eine Studie von Song und Shim (2022) analysierte die Struktur von Vliesfiltermedien mittels hochauflösender Mikro-CT-Technologie. Die Untersuchung zeigte, dass sich Partikel nicht ausschließlich an der Oberfläche ablagern, sondern abhängig von der Faserstruktur tief in das Filtermedium eindringen. Gleichzeitig wurde nachgewiesen, dass die dreidimensionale Faserarchitektur einen wesentlichen Einfluss auf Standzeit und Filtrationseffizienz besitzt.
Fazit
Ein 3D-Filtervlies verbessert eine Bandfilteranlage nicht automatisch. Entscheidend bleibt die richtige Abstimmung von Filtermedium, Filterfläche, Volumenstrom und Anwendung.
Ist das Filtervlies jedoch passend ausgewählt, kann eine dreidimensionale Tiefenstruktur einen wesentlichen Beitrag zu längeren Standzeiten, geringerem Vliesverbrauch und niedrigeren Betriebskosten leisten – insbesondere bei anspruchsvollen Anwendungen in der Kühlschmierstoff- und Schleifölfiltration.
Quelle:
Song Yu & Shim Eunkyoung (2022). 3D X-ray tomographic microstructure analysis of dust-clogging inside nonwoven fibrous filter media. The Journal of Membrane Science, Volume 664. https://www.sciencedirect.com/science/article/abs/pii/S0376738822008122
Die Randzone des Filtervlieses: Ein oft unterschätzter Schwachpunkt bei Bandfiltern

Bandfilter werden von Herstellern auf maximale Effizienz ausgelegt. Häufig erfolgen im Vorfeld umfangreiche Tests mit unterschiedlichen Filtervliesen, um die bestmögliche Filtrationsleistung zu erreichen.
Doch in der Praxis entscheidet oft ein Detail über die tatsächliche Performance:
die Randzone des Filtervlieses – und ihre Abdichtung.
Warum die Randzone kritisch ist
Selbst das hochwertigste Vlies bringt wenig, wenn das zu filtrierende Medium seitlich am Vlies vorbeiströmt. Genau das passiert bei manchen Filterkonstruktionen.
Die Konsequenzen:
- Ungefiltertes Medium gelangt in den Reintank
- Sedimentbildung im Tank
- Erhöhte Schmutzpartikelkonzentration im gereinigten Kühlschmierstoff
- Beeinträchtigte Prozessstabilität
Einfache Sichtkontrolle mit großer Wirkung
Ein schneller Check auf der Abwurfseite des Filters liefert Klarheit:
- Scharfe, saubere Abgrenzung zwischen Filterkuchen und Filtervlies:
→ Der Filter arbeitet korrekt. Kein Überströmen. - Sichtbare „Schmutzzungen“ an den Seiten:
→ Das Medium fließt am Vlies vorbei. Die Seitendichtung ist nicht ausreichend wirksam.
Diese Kontrolle dauert nur wenige Sekunden – kann aber erhebliche Folgekosten vermeiden.
Typische Lösung
In vielen Fällen lässt sich das Problem durch eine Reparatur oder Optimierung der Seitendichtung rasch und kostengünstig beheben – vorausgesetzt, der Filter verfügt über ein entsprechendes Dichtsystem.
Und genau das sollte heute eigentlich Standard sein.
Fazit:
Die Effizienz eines Bandfilters entscheidet sich nicht nur an der Qualität des Filtervlieses, sondern an der sauberen Abdichtung der Randzone. Wer hier regelmäßig kontrolliert, sichert Prozessqualität und Standzeiten nachhaltig ab.
Filtervlies - das Herzstück Ihrer Filteranlage

Filtervliese sind ein zentraler Leistungsfaktor in Vliesbandfiltern. Sie entscheiden darüber, wie zuverlässig Feststoffe aus Emulsionen und Ölen entfernt werden – und damit über Prozessstabilität, Standzeiten und Entsorgungskosten. Besonders relevant ist das in der Metallbearbeitung, der chemischen Industrie und der Wasseraufbereitung.
Materialien und Bauarten
Gängige Filtervliese bestehen aus Polyester (PES), Polypropylen (PP), Viskose oder sind als Nadelvlies ausgeführt. Je nach Anwendung kommen Spinnvliese, wasserstrahlverfestigte Vliese, geprägte Vliese mit höherer Zugfestigkeit oder gewebte bzw. monofile Filterbänder zum Einsatz.
Die Materialwahl beeinflusst unter anderem Temperaturbeständigkeit, Reißfestigkeit und Filtrationsfeinheit.
Worauf es technisch ankommt
Entscheidende Kennwerte sind Grammatur (g/m²), Feinheit bzw. Porengröße (µm), Dicke, Zugfestigkeit in Längs- und Querrichtung sowie die maximale Betriebstemperatur.
Ein oft unterschätzter Punkt ist die Nassreißfestigkeit – besonders bei Bandfiltern ohne Transportkette, bei denen das Vlies aktiv gezogen wird. Solche Konstruktionen sind zwar nicht ideal, kommen in der Praxis aber regelmäßig vor.
Flexibilität und Filtrationsleistung
Ein großer Vorteil von Filtervliesen ist die Anpassungsfähigkeit:
Die Grundfeinheit kann durch einen einfachen Vlieswechsel – sogar während des Betriebs – verändert werden. 3D-Vliese ermöglichen zusätzlich eine erhöhte Tiefenfiltration. Je nach Auslegung ist auch ein Fremdölaustrag realisierbar.
Vorteile auf einen Blick
- Schnelle Anpassung der Filtrationsfeinheit durch Vlieswechsel
- Höhere Abscheideleistung durch Tiefenfiltration
- Möglichkeit zum Fremdölaustrag
- Getrennte Entsorgung von Vlies und Filterkuchen bei Vliestrennvorrichtung
Entsorgung: oft besser als gedacht
Mit einer typischen Grammatur von 20–100 g/m² liegt die Vliesdicke nur bei etwa 0,1–0,5 mm. Bei einer Filterkuchenhöhe von 5 mm macht das Vlies lediglich 2–5 % des Entsorgungsvolumens aus, bei 10 mm sogar nur 1–2,5 %.
Ist eine Vliestrennvorrichtung vorhanden, können Vlies und Filterkuchen getrennt entsorgt oder weiterverwertet werden – etwa über eine Brikettierung.
Klick für mehr Info und Video
Neuer POLO-Filter "ProcessGuard"

Mit dem neuen POLO Standardfilter „ProcessGuard“ setzen wir einen neuen Maßstab in der Filtrationstechnik. Die Anlage kombiniert den bewährten POLO Schrägbettfilter SB-K0.5 (Durchsatz bis 180 l/min) mit einem 1.000-Liter-Tank und dem intelligenten KSS-Managementsystem FluidWorker50.
Während der Schrägbettfilter eine exakte Filtration sicherstellt, übernimmt der FluidWorker50 die automatische Regelung von Füllstand und KSS-Konzentration. Die Nachfüllung erfolgt vollautomatisch, relevante Prozessdaten wie Kühlmitteltemperatur, Konzentration und Nachfüllmengen werden zuverlässig erfasst und lokal protokolliert.
Ein 30-Liter-Konzentrattank sowie ein selbstreinigender Brix-Sensor ermöglichen einen nahezu wartungsfreien Betrieb. Trotz dieser Funktionen bleibt die Anlage kompakt und benötigt lediglich 1.500 × 1.000 mm Aufstellfläche.
Fazit:
Der POLO ProcessGuard SB-K0.5 steht für stabile Prozesse, hohe Transparenz und maximale Effizienz – ein konsequenter Schritt Richtung automatisiertes KSS-Management.
Das Tankvolumen bei KSS-Filteranlagen - ein entscheidender Faktor
Das richtige Tankvolumen ist ein oft unterschätzter Faktor für die Leistungsfähigkeit und Betriebssicherheit von Kühlschmierstoff-(KSS)-Filteranlagen. Oftmals werden Reintanks aus Platzgründen zu klein dimensioniert. Hier sind fünf Gründe, warum die richtige Dimensionierung entscheidend ist:
Stabile KSS-Qualität
Ein ausreichend großes Tankvolumen puffert Schwankungen bei Konzentration, Temperatur und Verschmutzung besser ab. Kleinere Tankvolumina führen schneller zu Konzentrationsschwankungen mit der Gefahr der Schaumbildung und Verschmutzung von Maschine und Werkstücken (zu hohe Konzentration) bzw. Rost und Bakterienbefall (zu niedrige Konzentration). Optimaler Weise erfolgt die Befüllung vollautomatisch über ein System, das die Konzentration im Tank misst und in der richtigen Konzentration nachfüllt.
Optimale Umwälzrate
Die ideale Umwälzrate liegt bei einer Verweildauer von 8 – 10 Minuten im Tank. Bei nicht wassergemischten KSS zum Teil auch etwas darunter. Zu kleine Tanks erfordern eine höhere Umwälzfrequenz – das kann zu Schaumbildung und Kühlproblemen führen. Zu große Tanks wiederum verursachen unnötige Kosten.
Versorgungssicherheit
Ein größerer Tank stellt sicher, dass auch bei Verbrauchsspitzen immer genug gefilterter KSS verfügbar ist. Bei zentralen KSS-Anlagen ist auch die „Reisemenge“ also das Volumen, dass sich in Rohrleitungen, Maschinen und Rückpumpstationen befindet, zu berücksichtigen.
Reduzierter Wartungsaufwand
Mehr Volumen bedeutet längere Intervalle zwischen Reinigung und Nachfüllung – und damit weniger Stillstand und geringeren Personalaufwand.
Raum- und Kostenoptimierung
Ein zu großer Tank kann jedoch Platz verschwenden und den Energieverbrauch sowie die Investitionskosten unnötig erhöhen – ohne echten funktionalen Mehrwert.
Fazit:
Das Tankvolumen sollte stets zur benötigten KSS-Menge, den Bearbeitungsprozessen und der Umwälzrate passen. Entsprechende Empfehlung finden sich in der VDI-Richtlinie 3035 und unterscheiden sich auch zwischen wassergemischtem KSS und nicht wassergemischtem KSS. Nur mit passender Tankgröße lässt sich ein stabiler, effizienter und wartungsarmer Betrieb gewährleisten.
Sprechen Sie uns an – wir beraten Sie gerne!
Dezentrale, vollautomatische Kühlschmierstoffdosierung - ein technischer Ansatz mit messbarem Nutzen

In Fertigungsumgebungen mit unterschiedlichen Maschinen, Bearbeitungsprozessen und Medienanforderungen stoßen zentrale KSS-Dosiersysteme zunehmend an ihre Grenzen. Eine dezentrale, vollautomatische Dosierung stellt hier eine technisch saubere und wirtschaftlich attraktive Alternative dar.
Autarker Betrieb ohne zentrale Infrastruktur
Dezentrale Dosiersysteme arbeiten als eigenständige Einheiten direkt an der Maschine. Sie benötigen weder zentrale Steuerungen noch umfangreiche Rohrleitungsnetze.
- Geringer Integrationsaufwand in bestehende Anlagen
- Installation ohne relevante Eingriffe in die laufende Produktion
- Schnelle Inbetriebnahme auch bei kurzfristigem Bedarf
Flexible Platzierung und skalierbare Systemarchitektur
Jede Dosierstation ist unabhängig und kann entsprechend dem Produktionslayout positioniert werden.
- Anpassung an Layoutänderungen ohne Systemumbau
- Erweiterung durch zusätzliche Einheiten ohne Einfluss auf den Bestand
- Geeignet für wachsende oder häufig umstrukturierte Fertigungen
Investitionssicherheit durch modulare Auslegung
Der dezentrale Ansatz reduziert sowohl die initialen Investitionskosten als auch projektspezifische Risiken.
- Investition nur in tatsächlich benötigte Dosierstellen
- Keine Zusatzkosten für zentrale Medienverteilung
- Geprüfte und zugelassene Gesamtlösungen erhöhen die Betriebssicherheit
- Minimierung von Risiken wie Leckagen, Fehlmischungen oder Überschwemmungen
Prozessspezifische Dosierung auf Maschinenebene
Unterschiedliche Bearbeitungsprozesse erfordern unterschiedliche Kühlschmierstoffkonzentrationen und Medien.
- Individuelle Parametrierung pro Maschine
- Präzise, reproduzierbare Konzentrationsregelung
- Optimierung einzelner Prozesse ohne Wechselwirkungen
- Besonders geeignet für heterogene Maschinenparks
Reduzierter Wartungs- und Serviceaufwand
Der Wegfall zentraler Leitungen und Verteilsysteme reduziert typische Wartungsprobleme erheblich.
- Kein Biofilmrisiko durch stehende Medien in Rohrleitungen
- Wartung einzelner Einheiten ohne Stillstand des Gesamtsystems
- Gute Zugänglichkeit aller relevanten Komponenten
- Kurze Servicezeiten und hohe Anlagenverfügbarkeit
Wirtschaftliche Effekte und schnelle Amortisation
Die dezentrale, vollautomatische Dosierung wirkt sich direkt auf Betriebskosten und Produktivität aus:
- Reduzierter Kühlschmierstoffverbrauch
- Längere Werkzeugstandzeiten
- Stabilere Prozesse und geringere Ausschussquoten
- Weniger Reinigungs- und Entsorgungsaufwand
- Verbesserte Arbeitsbedingungen an der Maschine
Eine tägliche Einsparung im Bereich weniger Euro pro Maschine ist in vielen Anwendungen realistisch und führt zu einer schnellen Amortisation.
Fazit
Die dezentrale, vollautomatische Kühlschmierstoffdosierung ist kein vereinfachter Ersatz für zentrale Systeme, sondern ein eigenständiger technischer Ansatz. Sie bietet hohe Prozesssicherheit, Skalierbarkeit und Wirtschaftlichkeit – insbesondere in komplexen und variantenreichen Fertigungsumgebungen.
Sie eröffnet die Möglichkeit, Medienmanagement gezielt zu dezentralisieren und dadurch Effizienz, Transparenz und Betriebssicherheit nachhaltig zu verbessern.
Neue Wege der Feinstfiltration - Beispiel Hartmetallschleifen

POLO Standardbandfilter ab Lager

Lange Lieferzeiten hat niemand gerne.
Daher gibt es bei POLO jetzt 2 Bandfiltertypen, die als Standardanlage
"auf Lager" stehen:
-> POLO Schrägbettfilter SB-K0.5 mit 0,5 m² Filterfläche
-> POLO Schrägbettfilter SBP-A0.2 mit 0,2 m² Filterfläche
Beide Filter in VA-Ausführung mit VA-Tank, inkl. Pumpe und Schaltkasten.
Bei Interesse erstellen wir gerne ein Angebot für Sie.
Daher gibt es bei POLO jetzt 2 Bandfiltertypen, die als Standardanlage
"auf Lager" stehen:
-> POLO Schrägbettfilter SB-K0.5 mit 0,5 m² Filterfläche
-> POLO Schrägbettfilter SBP-A0.2 mit 0,2 m² Filterfläche
Beide Filter in VA-Ausführung mit VA-Tank, inkl. Pumpe und Schaltkasten.
Bei Interesse erstellen wir gerne ein Angebot für Sie.
POLO macht den Schrägbettfilter besser

Der bewährte Schrägbettfilter aus dem Haus POLO wurde überarbeitet. Der Filter, der über viele langjährig bekannte Vorzüge verfügt, wie
- Definierte, exakt arbeitende seitliche Dichtung
- Vliestransport über eine Trägerkette, wodurch auch leichte Vliese, ohne dass sie reißen, verwendet werden können (Anti-Reiß-Prinzip)
- Hohes Durchsatzvolumen, durch den hohen hydrostatischen Druck
- Dadurch Reduzierung des Vliesverbrauchs
ist jetzt noch besser geworden.
Die zusätzlichen Vorteile sind:
- Noch einfacherer Vliesrollenwechsel
- Flachere Bauart – dadurch geringerer Platzbedarf
- Komplette Abdeckung, wenn kundenseitig gewünscht
- Insgesamt bessere Bedienbarkeit
- Servicefreundlichere Zugänglichkeit
Er überzeugt neben den bewährten Vorzügen mit moderner Optik und perfekter Bedienbarkeit.
Er kann in unterschiedlichsten Anwendungen eingesetzt werden: Schleifen, Härten, Reinigungsprozesse und vieles andere mehr. Die Filtrationsfeinheit kann im Bereich von ca. 60 – 80 µm bis zu ca. 10 µm liegen. Der Filter ist in Stahl (lackiert oder pulverbeschichtet) sowie in VA lieferbar. Er ist damit ein richtiger „Allrounder“ und sehr flexibel einsetzbar.
Die Bauart SBN gibt es in unterschiedlichen Baugrößen so dass Filterleistungen von 170 l/min bis zu 440 l/min (bei Emulsionen) erreicht werden.
Gerne überzeugt POLO auch mit Probestellungen dieser Geräte vor Ort beim Kunden!
Robuster Debus - Druckluftsauger

Rauher Betrieb und oftmaliges Versetzen des Saugers mit dem Hallenkran kann zu Beschädigungen am Sauger führen.
Nicht so beim DEBUS-Spezialsauger mit Rammschutzkäfig!
Nicht so beim DEBUS-Spezialsauger mit Rammschutzkäfig!
- ansich ein "normaler" Druckluftsauger der rundum durch einen massiven Rammschutzkäfig vor etwaigen Kollisionen geschützt ist.
- Der Druckluftantrieb sorgt für hohe Unterdrücke und ist besonders robust.
- keine drehenden Teile im Sauger.
- durch eine spezielle Vorrichtung können Spannringfässer an den Sauger angedockt und der aufgesaugte Staub einfach abgelassen werden.
- große Fahrwerksrollen sorgen für sicheren Transport - auch bei unebenen Hallenböden
Automatische Emulsionsbefüllung

Werkzeugmaschinen müssen mit frischem Kühlschmierstoff (KSS) in der richtigen Konzentration befüllt werden. Oftmals wird die Emulsion mittels Handansatz hergestellt. Hier lauern Fehlerquellen - und der Prozess kostet Zeit und Geld. An dieser Stelle kommen automatische Befülleinrichtungen ins Spiel:
Die PROFI-Ausführung wenn an die KSS-Befüllung hohe Ansprüche gestellt werden. Mit diesem System können bis zu 64 Maschinen mit frischer Emulsion versorgt werden. Die Emulsion wird automatisch gemischt und in einem Puffertank zwischengelagert. Hier kann sich der Kühlschmierstoff entsprechend der Raumtemperatur temperieren, bevor er beigemischt wird. Thermisch bedingte Maßabweichungen durch das Nachfüllen der Emulsion werden so verhindert.
Eine Steuerung bietet die Möglichkeit der Bedienung und Überwachung sowie die Möglichkeit weitere Maschinen einzubinden, wenn Ihre Fertigung wächst.
Die PROFI-Ausführung wenn an die KSS-Befüllung hohe Ansprüche gestellt werden. Mit diesem System können bis zu 64 Maschinen mit frischer Emulsion versorgt werden. Die Emulsion wird automatisch gemischt und in einem Puffertank zwischengelagert. Hier kann sich der Kühlschmierstoff entsprechend der Raumtemperatur temperieren, bevor er beigemischt wird. Thermisch bedingte Maßabweichungen durch das Nachfüllen der Emulsion werden so verhindert.
Eine Steuerung bietet die Möglichkeit der Bedienung und Überwachung sowie die Möglichkeit weitere Maschinen einzubinden, wenn Ihre Fertigung wächst.
Lieferumfang:
- Steuerschrank mit Siemens S7
- Touch Screen 9", farbig
- Überwachung von Wasserdruck und KSS Pegel im Konzentratfass
- Software für Verweilzeiten, Alarme und Befüllzeiten
- Kolbenmischgerät 2 - 10 % wasserdruckunabhängig
- 16 Eingänge für die Maschinenverknüpfung (erweiterbar auf 64 Maschinen)
- Puffertank mit 350 Litern inkl. Förderpumpe
Für kleinere Fertigungen (bis 10 Maschinen) fragen Sie nach der Ausführung "Modular"
DEBUS Feinstaubsauger mit Longopac ®

Die mit weit über 500 ausgelieferten Exemplaren erfolgreichste DEBUS-Baureihe wurde um ein weiteres Modell ergänzt!
Diese robusten Industriesauger sind hervorragend für das Aufsaugen von problematischen Feinstäuben (z.B. Schleifstäuben auf Baustellen) geeignet.
Die aufgesaugten Stäube werden - zum Schutz der Filtereinrichtung aus zertifizierten Materialien der Staubklasse M - zunächst in eine rotierende Bewegung umgelenkt (Zykloneffekt).
So erreichen nur sehr geringe Anteile des Sauggutes die Filtereinrichtung. Die Reinigung der integrierten Reclean-Schlauchfilter erfolgt mittels höchst effektiver Nebenluftzuführung, die als Spülluft verwendet wird.
Die staubfreie Entleerung der aufgesaugten Materialien erfolgt über ein neuartiges System, bei dem Endlos-Polysammelbeutel verwendet werden. Diese LONGOPAC ® Entsorgungsbeutel befinden sich in einer speziellen Halterung direkt am Silobehälter des Saugers. Sie lassen sich mittels Kabelbindern individuell nach Bedarf konfektionieren. Die aufgesaugten Stäube können daher kontaminationsfrei entsorgt werden.
Bei der Entwicklung dieses cleveren DEBUS-Feinstaubsaugers stand möglichst einfaches Handling an erster Stelle. So entstand ein leistungsstarker und sehr handlicher Sauger für fast alle Arten von Feinstäuben. Der innerbetriebliche Transport des Saugers ist aufgrund der großen, leichtlaufenden Lenkrollen mühelos möglich.
Es können drei verschiedene Antriebsarten adaptiert werden.
Neben den bewährten, druckluftbetriebenen Venturi-Düsen, stehen Einphasen-Elektromotoren oder langlebige und wartungsfreie Seitenkanalverdichter mit Drehstrommotor zur Auswahl.
Elektrostatisch leitfähige Ausführungen sowie optionale HEPA-Filter runden das Programm ab.
Eine ausgefeilte Modulbauweise, gepaart mit moderner Flexibilität ermöglicht DEBUS, dass jedes Sauggerät in allen Einzelheiten immer individuell und optimal auf die Bedürfnisse des Anwenders ausgelegt werden kann.
ERDWICH Grobzerkleinerer für die Druckgussindustrie

Erdwich Grobzerkleinerer optimiert internen Logistikprozess
Bei der Produktion von Aluminiumgussteilen entsteht Abfall, der wieder eingeschmolzen werden soll. Werden die Teile unzerkleinert gesammelt, benötigen sie sehr viel Platz. Als Folge müssen die Sammelbehälter oft entleert werden, der Zeit- und Personalaufwand dafür ist erheblich.
Für diese Aufgabenstellung passte ERDWICH den Grobzerkleinerer RM 1350 an die örtlichen Gegebenheiten an. Die Beschickung der Zerkleinerer aus der Druckgussanlage erfolgt im freien Fall.
Durch die Zerkleinerung wird das Volumen der Gussteile um 50 – 60 % reduziert, der Entsorgungsaufwand sinkt erheblich.
Unterlagendownload: Grobzerkleinerer für die Druckgussindustrie
Schrägbettfilter für Rundschleifmaschine...

Verschmutzte Emulsion verursacht oftmals Probleme bei der Fertigung, besonders wenn es sich um Schleifprozesse handelt. Die vorgestellte POLO Schrägbettfilteranlage kommt an einer Rundschleifmaschine zum Einsatz und ist mit einem Magnetfilter als Vorabscheidung ausgerüstet.
Die Anlage läuft zur vollsten Zufriedenheit, wie die Rückmeldung des Kunden beweist:
"Die Anlage funktioniert einwandfrei und hilft uns ein ganzes Stück weiter, wenn man sieht wieviel da gefiltert wird"
- Zitat Ende.
Das beiliegende Foto zeigt sehr anschaulich den trockenen Schmutzaustrag.
Technische Daten:
Die Anlage läuft zur vollsten Zufriedenheit, wie die Rückmeldung des Kunden beweist:
"Die Anlage funktioniert einwandfrei und hilft uns ein ganzes Stück weiter, wenn man sieht wieviel da gefiltert wird"
- Zitat Ende.
Das beiliegende Foto zeigt sehr anschaulich den trockenen Schmutzaustrag.
Technische Daten:
- POLO - Schrägbettfilter SB-A04
- mit vorgeschaltenem Magnetfilter MAF
- inkl. Filterzuförderpumpe
- Auslegung für 100 l/min
- Emulsion
- Konzentration 3 - 5 % ig
- Schleifen von Stahlteilen
Filtermedien für Asphaltmischanlagen...

werden zahlreich am Markt beworben. Eingeteilt nach
werden die Filtermedien überwiegend aus Polyester, Polyacrylnitril und Aramiden in
Durch langjährige Erfahrung sind uns die jeweiligen Qualitäten und Ausführungen der Filtermedien als Schlauch, Tasche oder Multitasche bekannt. Dieses "Standardgeschäft" hilft aber bei Problemen in vielen Fällen nicht weiter, vielmehr geht es um die optimale Lösung für Ihre Mischanlage.
Genau dieses Segment ist die Stärke unseres Parnters Fasse Industrietextilien. Mit persönlichem Service werden Filtermedien abseits des "Mainstreams" angeboten, die bereits bei vielen Kunden erfolgreich im Einsatz sind. z.B. aus:
Darüber hinaus fallen viel Filtermedien durch nicht fachgerechte Verarbeitung/Anpassung an vorhandene Geometrien frühzeitig aus. Ansich einwandfreie Nadelfilze können ihre Leistungsfähigkeit bzw Lebensdauer nicht erbringen, wenn bei der Verarbeitung - meist aus Preisgründen oder fehlendem Background der Filterfunktionsweise - nicht exakt gearbeitet wird.
Hier setzt FASSE INDUSTRIETEXTILIEN an:
Für Sie als Anwender bedeutet das:
- Temperaturbeständigkeit
- Anwendung
- Filteranlagenhersteller bzw. Funktionsweise
werden die Filtermedien überwiegend aus Polyester, Polyacrylnitril und Aramiden in
- unterschiedlichen Grammaturen [g/m²]
- Luftdurchlässigkeiten [l/dm²min]
- Ausrüstungen zur Verbesserung der Standzeit bzw. Filtrationsleitung angeboten.
Durch langjährige Erfahrung sind uns die jeweiligen Qualitäten und Ausführungen der Filtermedien als Schlauch, Tasche oder Multitasche bekannt. Dieses "Standardgeschäft" hilft aber bei Problemen in vielen Fällen nicht weiter, vielmehr geht es um die optimale Lösung für Ihre Mischanlage.
Genau dieses Segment ist die Stärke unseres Parnters Fasse Industrietextilien. Mit persönlichem Service werden Filtermedien abseits des "Mainstreams" angeboten, die bereits bei vielen Kunden erfolgreich im Einsatz sind. z.B. aus:
- BASOFIL®-Nadelfilz, schrumpfresistenter als META-Aramid und deutlich resistenter gegenüber Lochbrand
- Glasnadelfilz für Temperaturen bis zu 260 °C
- Glasgewebe mit/ohne ePTFE-Membarn für T(max)= 260 °C und hervorragende Filtrationseffizenz
- Keramisch beschichtetes Glasgewebe für die Heißgasfiltration für (Tmax) bis zu 327 °C, in Spitzen bis zu 427°C
Darüber hinaus fallen viel Filtermedien durch nicht fachgerechte Verarbeitung/Anpassung an vorhandene Geometrien frühzeitig aus. Ansich einwandfreie Nadelfilze können ihre Leistungsfähigkeit bzw Lebensdauer nicht erbringen, wenn bei der Verarbeitung - meist aus Preisgründen oder fehlendem Background der Filterfunktionsweise - nicht exakt gearbeitet wird.
Hier setzt FASSE INDUSTRIETEXTILIEN an:
- seit mehr als 50 Jahren verarbeitet man textile Filtermedien am Produktionsstandort Uslar/Deutschland.
- sehr gut ausgebildete, langjährige Mitarbeiter bringen große Erfahrung ein.
- Sie erhalten über FASSE auch "Erstausrüster"-Qualitäten, da wir als unabhängiges Unternehmen die Rohwaren weltweit einkaufen können.
- Qualität in der Fertigung wird groß geschrieben, so werden die Filtermedien auf automatisierten Fertigungsstraßen hergestellt. Zusammen mit einer Videokontrolle der Schlauchnaht sorgt das für höchstmögliche Genauigkeit und Passforn des fertigen Filtermediums.
Für Sie als Anwender bedeutet das:
- optimale Passform
- lange Standzeiten
- niedrige Reststaubwerte
- günstiger Preis

Ing. W. Gräf Filter- u. Industrietechnik KG
Schmidtgasse 2
3052 Innermanzing
M.: 0664 34 00 105
T.: 02774 29 010
@: graef@graef.at
Schmidtgasse 2
3052 Innermanzing
M.: 0664 34 00 105
T.: 02774 29 010
@: graef@graef.at


In Kombination mit der POLO-Feinstagglomeration können beeindruckende Ergebnisse erreicht werden. Das zeigt sich z.B. beim Schleifen von Hartmetall. Das Gerät verändert das Anlagerungs- und Bindungsverhalten von Partikeln, Fremdölen und schädigt Bakterien. Mit Hilfe der induktiven Hochspannung agglomerieren Partikel und lassen sich bis um Faktor 10 vergrößern. Fremdöltropfen setzen sich schneller an der Oberfläche ab. Dem KSS wird nichts zugesetzt oder entzogen, außer die Prozessschadstoffe.
Die Beschickung des Filters erfolgt über eine POLO Hebestation.